

Jika anda pernah menjalankan barisan pengeluaran untuk kasut PVC atau acuan celup, anda tahu bahawa perubahan acuan yang lancar dan cekap bukan sekadar tugas penyelenggaraan—ia adalah perbezaan antara memenuhi tarikh akhir pesanan dan kehilangan hasil. Bulan lalu, pelanggan tetap saya (jenama kasut bersaiz sederhana di Vietnam) mengalami masalah apabila mereka cuba beralih daripada menghasilkan but hujan PVC kanak-kanak kepada terompah kalis air dewasa pertengahan minggu. Pasukan mereka tergesa-gesa melalui pertukaran acuan, melangkau langkah penentukuran kritikal, dan akhirnya membuang 20 pasang kasut, apatah lagi ketinggalan dua hari kerana pesanan pukal. Kesilapan itu melekat pada saya, dan hari ini saya membongkar cara menukar acuan mesin kasut PVC/DIP dengan betul, menggunakan pengalaman selama 12 tahun membekal dan menservis peralatan kasut industri seperti kami yang dinilai tinggi.Mesin Kasut PVC/DIPbarisan. Saya juga akan membimbing anda melalui alatan, protokol keselamatan dan perangkap biasa yang perlu dielakkan—semuanya disesuaikan dengan mesin kami, tetapi berguna untuk kebanyakan peralatan kasut PVC standard di pasaran.
Mula-mula, mari kita jelaskan: apabila kita bercakap tentang perubahan acuan untuk mesin PVC/kasut celup, kita merujuk kepada menukar keseluruhan set acuan logam (acuan atas yang membentuk bentuk kasut, acuan tunggal dan sebarang sisipan untuk logo atau tekstur) untuk menukar gaya kasut, saiz atau bahan. kamiMesin Pembuat Kasut Plastik PVCdireka bentuk dengan ciri perubahan pantas, tetapi mesin yang paling mesra pengguna memerlukan proses yang konsisten untuk mengelakkan ralat. Saya telah melihat pasukan mengambil masa antara 45 minit hingga 3 jam untuk pertukaran acuan—panduan ini akan mengurangkan kepada 90 minit atau kurang dengan sifar kecacatan, sebaik sahaja anda sudah biasa.
Sebelum anda mengambil sepana, anda perlu membuat persediaan. Tergesa-gesa untuk memutuskan bahagian pertengahan kitaran ialah cara kecederaan berlaku, jadi mulakan dengan kuasa dan keselamatan bahan. Pertama, matikanMesin Kasut PVC/DIPpada sumber kuasa utama (bukan hanya kawalan pada skrin) dan kunci keluar suis kuasa dengan tag keselamatan—ini ialah piawaian OSHA yang telah saya gerudi dalam setiap teknologi perkhidmatan yang saya hantar kepada pelanggan. Seterusnya, toskan sebarang sisa bahan PVC dari tangki celup atau ruang suntikan mesin. PVC menyejuk dengan cepat, dan meninggalkan bahan cair dalam garisan atau acuan boleh mengeras semalaman, menyumbat mesin anda atau meledingkan acuan baharu apabila anda memasangnya. Pasukan kami mengesyorkan menyiram ruang dengan sedikit PVC regrind (bahan sekerap yang tidak digunakan) selepas setiap perubahan acuan, yang membersihkan sisa plastik cair tanpa membazir resin baru yang mahal.
Seterusnya, kumpulkan alatan dan bahagian anda. Anda memerlukan sepana tork (bolt acuan yang terlalu ketat—terlalu mengetatkan menyebabkan meledingkan, menyebabkan kebocoran yang kurang ketat), palu getah (untuk pengapit acuan degil yang longgar), berus dawai (untuk membersihkan permukaan acuan), dan satu set gelang O gantian (sentiasa simpan alat ganti di tangan—kami menyertakan satu pek dengan setiapMesin Pengacuan Suntikan Kasut PVCpenghantaran, kerana O-ren lama sering gagal semasa pertukaran). Selain itu, sediakan set acuan baharu anda, dan pastikan anda telah mengesahkan saiz dan gaya yang betul untuk pesanan anda: acuan yang tidak sepadan ialah sebab #1 untuk ulangan. Saya sentiasa memberitahu pelanggan untuk meletakkan acuan baharu mereka di sebelah acuan lama sebelum memulakan—bariskan butiran logo dan tanda saiz untuk mengelak daripada mengambil bahagian yang salah.
Sekarang, proses perubahan acuan langkah demi langkah. Mari bahagikannya kepada dua fasa: mengeluarkan acuan lama dan memasang yang baru. Bagi kebanyakan kitaMesin Kasut PVC/DIPmodel, acuan dipasang pada dua plat berputar (satu untuk bahagian atas, satu untuk tapak tunggal), jadi kami akan menumpukan pada persediaan biasa itu.
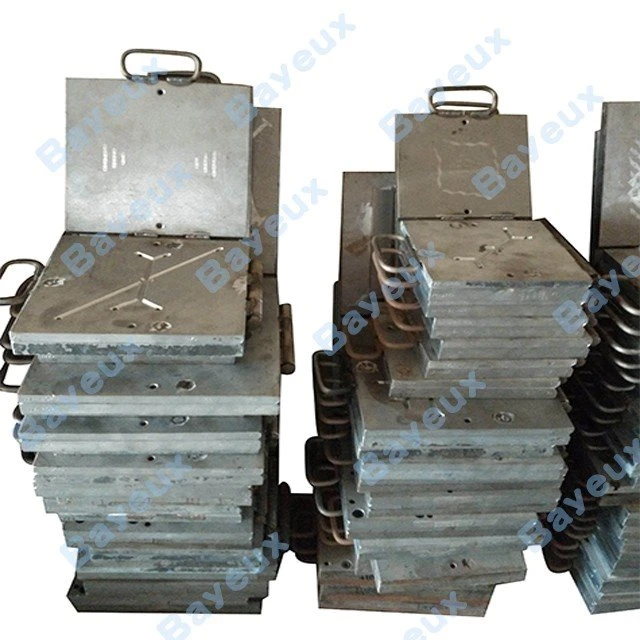
Pertama, keluarkan acuan lama. Setelah kuasa terkunci dan bahan dikeringkan, longgarkan bolt pengapit pada plat yang menahan acuan lama pada tempatnya. Lakukan ini secara beransur-ansur: longgarkan setiap bolt 1/4 pusingan pada satu masa, bekerja dalam corak silang silang, bukannya menarik satu bolt sepanjang jalan keluar. Ini menghalang plat daripada meleding, yang boleh membuang penjajaran apabila anda memasang acuan baharu. Setelah semua bolt longgar, gunakan palu getah untuk mengetuk perlahan-lahan tepi acuan untuk memecahkan kedap—acuan logam melekat sedikit dari haba dan plastik sisa, jadi jangan paksa dengan alat logam, anda akan menggaru permukaan acuan dan merosakkan kemasan kasut. Angkat acuan lama dari plat dan letakkan di atas permukaan yang bersih dan berlapik (jangan sekali-kali tetapkan acuan logam secara langsung pada konkrit, ia boleh mengelupas tepi atau menyebabkan kemek yang muncul dalam kasut yang telah siap). Sekarang, bersihkan permukaan plat dengan berus dawai untuk mengeluarkan apa-apa sisa plastik atau kotoran—malah secebis serpihan kecil boleh membuat acuan baharu tidak sekata, membawa kepada kasut senget. Lap cepat dengan isopropil alkohol juga akan membantu, untuk pengedap yang sempurna.
Seterusnya, memasang acuan baru. Ini adalah langkah yang paling kritikal, dan di mana saya pernah melihat walaupun pasukan berpengalaman menjadi kucar-kacir. Mula-mula, selaraskan acuan baharu dengan pin panduan platen—kamiMesin Pembuat Kasut Plastik PVCmempunyai dua pin panduan kecil pada setiap plat, dan acuan baharu mempunyai lubang padan yang tergelincir tepat di atasnya. Ini memastikan acuan atas dan tapak sejajar dengan betul, jadi kasut akhir tidak mempunyai jahitan yang tidak sejajar. Jika acuan anda tidak mempunyai pin panduan, semak semula tanda penjajaran pada acuan dan plat (kami mengukirnya pada semua acuan kami) sebelum meletakkannya. Setelah acuan diletakkan di atas plat, ketatkan tangan setiap bolt pengapit dengan cukup untuk menahannya—jangan gunakan sepana tork lagi. Sekarang, lakukan penutupan ujian: tutup plat mesin (anda boleh melakukan ini secara manual melalui panel kawalan, kerana kuasa masih dikunci? Tunggu, tidak—tunggu, kuasa terkunci, jadi gunakan engkol manual di sisi mesin, setiap kaliMesin Atas Menegak PVCmempunyai engkol manual untuk penyelenggaraan). Engkol platens ditutup perlahan-lahan; jika ia mengikat atau tidak menutup sama rata, acuan anda tidak sejajar. Bukanya kembali, laraskan kedudukan acuan, dan uji sekali lagi sehingga ia ditutup dengan lancar tanpa rintangan.
Setelah penjajaran sempurna, sudah tiba masanya untuk tork bolt. Untuk mesin kami, tork yang betul ialah 18 kaki-lbs untuk bolt pengapit—ini khusus untuk platen kami, kerana tork terlalu banyak akan meledingkan plat, dan terlalu sedikit akan menyebabkan peralihan acuan semasa pengeluaran. Gunakan sepana tork, dan sekali lagi bekerja dalam corak silang silang: ketatkan bolt kiri atas, kemudian bawah-kanan, kemudian atas-kanan, kemudian bawah-kiri, ulangi sehingga setiap bolt mencapai 18 kaki-lbs. Melangkau corak silang silang membawa kepada tekanan yang tidak sekata, yang merupakan punca utama kebocoran acuan (iaitu apabila PVC meresap keluar dari tepi acuan, menghasilkan gerinda kasar pada kasut yang telah siap). Selepas semua bolt dikilas, lakukan satu ujian penutupan manual terakhir untuk mengesahkan acuan duduk rata.
Sekarang, selesaikan perubahan dan persediaan untuk pengeluaran. Mula-mula, keluarkan teg pengunci kuasa, hidupkan mesin dan jalankan kitaran ujian 2 minit tanpa bahan. Ini menggerakkan plat dan memeriksa sebarang pengikatan dari acuan baru. Seterusnya, jalankan suntikan ujian atau celup bahan PVC sekerap—kami menyimpan tong sisa resin untuk ini, supaya anda tidak membazirkan produk yang baik. Kasut ujian akan menunjukkan kepada anda jika acuan sejajar, jika terdapat sebarang kebocoran, dan jika tekstur atau logo adalah betul. Jika kasut ujian mempunyai jahitan yang condong, kembali dan semak semula penjajaran; jika terdapat sedikit kebocoran, anda mungkin terlepas bolt yang memerlukan sedikit tork tambahan (hanya 2 ft-lbs maks, jangan keterlaluan).
Setelah kasut ujian lulus, anda sudah bersedia untuk memulakan pengeluaran, tetapi tunggu—ada satu lagi langkah yang dilangkau oleh banyak pasukan: mencatat perubahan acuan. Kami menyertakan log penyelenggaraan dengan setiap mesin, dan saya sentiasa memberitahu pelanggan untuk mencatat tarikh, saiz/gaya acuan baharu dan tetapan tork yang digunakan. Ini menjadikan acuan masa hadapan berubah lebih cepat kerana anda boleh merujuk log dan bukannya mempelajari semula penjajaran setiap kali. Ia juga membantu jika anda menghadapi masalah kemudian-jika acuan baharu mengalami kebocoran, anda boleh menyemak sama ada anda menggunakan tork yang betul.
Sekarang, mari kita bercakap tentang kesilapan biasa yang saya lihat, dan bagaimana untuk mengelakkannya. Mula-mula, dengan tergesa-gesa penutupan kuasa—tahun lepas, pelanggan cuba menukar acuan tanpa mengunci kuasa, dan platen tertutup secara tidak sengaja semasa teknologi mereka mencapai, mengakibatkan pergelangan tangan patah. Keselamatan bukan pilihan, tidak kira seberapa pantas anda perlu menukar acuan. Kedua, tidak membersihkan permukaan acuan—malah serpihan plastik kecil boleh menyebabkan kecacatan. Saya menyimpan berus kecil dan satu tin udara termampat di sebelah setiap mesin atas sebab yang tepat ini. Ketiga, acuan tidak sepadan—sentiasa semak semula nombor bahagian acuan sebelum memasang. Kami mengukir nombor bahagian pada sisi setiap acuan yang kami jual, supaya anda boleh merujuk silang dengan helaian pengeluaran anda untuk mengesahkan ia adalah gaya yang betul.
Jika anda menggunakan jenis peralatan kasut yang berbeza bersama kamiMesin Membuat Selipar EVAatau garis PVC kami, proses penukaran acuan mempunyai beberapa perbezaan kecil (acuan EVA lebih ringan, jadi anda tidak memerlukan palu getah, sebagai contoh), tetapi prinsip teras—keselamatan, penjajaran, tork—kekal sama. Konsistensi itulah sebab kami mereka semua mesin kasut kami dengan piawaian acuan universal, jadi anda tidak perlu melatih semula pasukan anda untuk setiap peralatan baharu yang anda beli daripada kami.
Pada penghujung hari, perubahan acuan yang lancar datang kepada penyediaan dan mengikut proses yang konsisten. Saya telah bekerja dengan ratusan pengeluar kasut, dan mereka yang mencapai tarikh akhir mereka bulan demi bulan bukanlah mereka yang bekerja paling pantas—mereka adalah orang yang merancang lebih awal, meluangkan masa mereka pada langkah kritikal dan melabur sedikit dalam latihan penyelenggaraan untuk pasukan mereka. Jika anda ingin menaik taraf peralatan anda untuk membuat perubahan acuan lebih mudah, atau memerlukan pembekal yang boleh dipercayai untuk mesin kasut PVC/celup berkualiti tinggi, pasukan kami sedia membantu. Kami menawarkan reka bentuk acuan tersuai, latihan di tapak dan sokongan 24/7 untuk memastikan barisan pengeluaran anda berjalan. Hubungi pasukan kami untuk membincangkan keperluan anda dan kami akan membantu anda mencari mesin yang sesuai untuk matlamat pengeluaran kasut anda.

Rujukan:
- Pentadbiran Keselamatan dan Kesihatan Pekerjaan (OSHA). Lockout/Tagout: Panduan untuk Industri Pembuatan Kasut. Jabatan Buruh AS, 2022.
- Persatuan Jentera Kasut Antarabangsa (IFMA). Prosedur Operasi Standard untuk Perubahan Acuan Kasut PVC. IFMA Global, 2021.
- Manual Teknikal untuk Peralatan Kasut Industri AB, Siri Model 700. Jentera Kasut AB, 2023.


